






Tiêu chuẩn quốc gia TCVN 8790:2011 về sơn bảo vệ kết cấu thép
Tiêu chuẩn quốc gia TCVN 8789 : 2011 áp dụng cho các loại sơn và hệ sơn được sử dụng để bảo vệ kết cấu thép trong điều kiện khí hậu tự nhiên. Do Viện Khoa học và Công nghệ Giao thông Vận tải biên soạn. Bộ Giao thông Vận tải đề nghị. Tổng Cục Tiêu chuẩn Đo lường Chất lượng thẩm định, Bộ Khoa học và Công nghệ công bố.
I. Phạm vi áp dụng Tiêu chuẩn quốc gia TCVN 8790:2011
- Tiêu chuẩn quốc gia TCVN 8789 : 2011 áp dụng cho việc thi công (bằng phương pháp phun, lăn, quét), kiểm tra, giám sát các loại sơn bảo vệ dầm cầu thép, kết cấu xây dựng bằng thép trong điều kiện khí hậu nhiệt đới (đối với các loại sơn sử dụng) theo yêu cầu kỹ thuật bảo vệ các công trình giao thông.
- Tất cả các loại sơn dùng bảo vệ cầu thép và kết cấu thép đảm bảo chống ăn mòn đối với mức độ xâm thực của môi trường tương ứng.
II. Tài liệu viện dẫn
Các tài liệu viện dẫn sau đây là cần thiết để áp dụng tiêu chuẩn này. Đối với các tài liệu viện dẫn ghi năm công bố thì áp dụng bản được nêu. Đối với các tài liệu viện dẫn không ghi năm công bố thì áp dụng phiên bản mới nhất, bao gồm cả các sửa đổi, bổ sung (nếu có).
- TCVN 2092:2008 (ISO 2431:1993), Sơn và vecni - Xác định thời gian chảy bằng phễu chảy.
- TCVN 2096:1993, Sơn - Phương pháp xác định thời gian khô.
- TCVN 2097:1993, Sơn - Phương pháp xác định độ bám dính của màng sơn.
- TCVN 8789:2011, Sơn bảo vệ kết cấu thép - Yêu cầu kỹ thuật và phương pháp thử.
- ISO 2808, Paints and varnishes - Determination of film thickness (Sơn và vecni - Phương pháp xác định chiều dày).
III. Thuật ngữ và định nghĩa theo Tiêu chuẩn TCVN 8789 : 2011
Sơn (Paint or coating): Một loại vật liệu phủ có màu sắc, thường ở dạng lỏng, bột nhão hay bột, khi quét, lăn hay phun lên bề mặt có thể tạo thành màng phủ, có tính chất bảo vệ chống ăn mòn, trang trí hay các tính chất cụ thể khác theo yêu cầu của công trình.
Hệ sơn bảo vệ (paint system): Tập hợp các lớp phủ bằng vật liệu sơn hay sản phẩm liên quan được thi công lên các bề mặt thép tạo thành màng phủ bảo vệ chống ăn mòn.
Sơn lót (primer coating): Lớp sơn tiếp xúc trực tiếp với bề mặt được sơn.
Sơn trung gian (intermediate coating): Lớp sơn nằm giữa lớp sơn lót và lớp sơn phủ bên ngoài.
Sơn phủ (top coats): Lớp sơn ngoài cùng của một hệ sơn, được thiết kế để bảo vệ các lớp sơn bên dưới khỏi ảnh hưởng của môi trường, góp phần bảo vệ chống ăn mòn tổng thể của cả hệ và đem lại màu sắc cần thiết.
Chiều dày màng sơn khô (Dry film thickness): Chiều dày lớp sơn còn lại trên bề mặt khi đã khô hoàn toàn.
Thời gian làm việc (pot life): Khoảng thời gian tối đa mà sơn nhiều thành phần còn sử dụng được sau khi các thành phần đã được
trộn với nhau.
Độ dày cao (high build): Màng sơn có độ dày khô 80 μm.
Hàm lượng chất không bay hơi cao (high volatile solid contents): Thuật ngữ này sử dụng để mô tả vật liệu sơn có hàm lượng chất không bay hơi lớn hơn so với hàm lượng chất không bay hơi thông thường.
Tính tương hợp (compatibility):
- Của các sản phẩm trong một hệ sơn: Khả năng hai hay nhiều sản phẩm được sử dụng trong một hệ sơn mà không gây nên ảnh hưởng ngoài ý muốn.
- Của một sản phẩm với nền: Khả năng của một sản phẩm được sử dụng trên nền mà không gây nên ảnh hưởng ngoài ý muốn.
IV. Phân loại sơn theo Tiêu chuẩn TCVN 8789 : 2011
4.1. Sơn khô trong không khí
Lớp màng đóng rắn do dung môi hữu cơ hoặc dung môi nước bay hơi và phản ứng của chất tạo màng với oxy trong không khí.
Hệ chất tạo màng điển hình là:
- Alkyt.
- Uretan alkyt.
- Chất tạo màng este epoxy
Thời gian khô phụ thuộc vào nhiều yếu tố, trong đó có nhiệt độ và sự đối lưu của không khí. Phản ứng với oxy có thể diễn ra ở nhiệt độ thấp đến 0oC, mặc dù ở nhiệt độ thấp này tốc độ phản ứng xảy ra chậm hơn rất nhiều.
4.2. Sơn một thành phần
Có thể là hệ sơn dung môi hoặc sơn nước
4.2.1. Sơn dung môi hữu cơ
Màng sơn khô do sự bay hơi của dung môi. Quá trình này là thuận nghịch, tức là, màng sơn khô vẫn hòa tan được trong dung môi ban đầu của nó
Các chất tạo màng điển hình là:
- Cao su clo hóa.
- Chất tạo màng acrylic các loại.
- Bitum.
Thời gian khô phụ thuộc vào nhiều yếu tố, trong đó có nhiệt độ. Phản ứng với oxy có thể diễn ra ở nhiệt độ thấp tới 0oC, mặc dù ở nhiệt độ thấp này tốc độ phản ứng xảy ra chậm hơn rất nhiều.
4.2.2. Sơn dung môi nước
Trong loại sơn này, chất tạo màng được phân tán trong nước. Màng sơn đóng rắn do sự bay hơi của nước và sự hình thành màng của chất tạo màng đã được phân tán.
Quá trình này không thuận nghịch, tức là màng sơn không thể tan trong nước sau khi đã khô.
Các chất tạo màng điển hình là:
- Nhựa acrylic dạng phân tán.
- Nhựa vinylic dạng phân tán.
- Nhựa polyuretan dạng phân tán.
Thời gian khô sẽ phụ thuộc vào nhiều yếu tố, trong đó có sự đối lưu của không khí, độ ẩm tương đối và nhiệt độ. Quá trình khô có thể xảy ra ở nhiệt độ thấp đến +3oC, mặc dù ở nhiệt độ thấp, nó xảy ra chậm hơn rất nhiều.
4.3. Sơn hai thành phần
Nói chung, loại sơn này chứa hai thành phần: thành phần cơ sở và tác nhân đóng rắn.
Màng sơn khô hóa học do sự bay hơi của dung môi (nếu có) và phản ứng hóa học giữa thành phần cơ sở và tác nhân đóng rắn.
4.3.1. Sơn epoxy
* Thành phần cơ sở.
Các loại chất tạo màng trong thành phần cơ sở là các polyme có trong nhóm epoxy – nhóm phản ứng với các chất đóng rắn thích hợp.
Các chất tạo màng điển hình là:
- Epoxy.
- Epoxy vinylic, epoxy acrylic.
- Tổ hợp epoxy (ví dụ chất tạo màng hydro cacbon epoxy hoặc chất tạo màng pek than đá epoxy).
Có thể là hệ sơn dung môi hoặc sơn nước.
Sơn epoxy bị phấn hóa khi tiếp xúc với ánh sáng mặt trời. Nếu cầu phải duy trì màu sắc hoặc độ bóng thì lớp phủ ngoài cùng nên sử dụng polyuretan béo (4.3.2) hoặc một dạng sơn khô vật lý phù hợp.
* Các tác nhân đóng rắn.
Polyamin, polyamit hoặc các dẫn xuất của chúng được sử dụng phổ biến nhất.
Polyamit thích hợp nhất cho sơn lót do khả năng thấm ướt tốt và tạo ra lớp phủ có khả năng chịu hóa chất tốt hơn.
Quá trình đóng rắn không đòi hỏi phải tiếp xúc với không khí. Tuy nhiên thời gian khô phụ thuộc vào nhiều yếu tố trong đó có sự đối lưu của không khí và nhiệt độ. Phản ứng đóng rắn có thể diễn ra ở nhiệt độ thấp đến +5oC.
4.3.2. Sơn polyuretan
* Thành phần cơ sở.
Chất tạo màng là polyme chứa nhóm hydroxyl là nhóm phản ứng với các tác nhân đóng rắn phù hợp.
Trong công thức có thể chứa dung môi hoặc không chứa dung môi.
Các chất tạo màng điển hình là:
- Polyeste.
- Acrylat.
- Polyete.
* Tác nhân đóng rắn:
Các polyizoxyanat thơm hoặc béo thường được sử dụng phổ biến nhất. Các màng sơn được đóng rắn bởi polyizoxyanat béo có tính chất giữ màu sắc và độ bóng rất tốt nếu kết hợp với một thành phần cơ sở phù hợp. Tác nhân đóng rắn polyizoxyanat thơm tạo màng sơn khô nhanh hơn nhưng lại kém thích hợp đối với sơn ngoài trời do có xu hướng phấn hóa và mất màu nhanh hơn.
Quá trình đóng rắn không đòi hỏi phải tiếp xúc với không khí. Tuy nhiên, thời gian khô phụ thuộc vào nhiều yếu tố, trong đó có sự đối lưu của không khí và nhiệt độ. Phản ứng đóng rắn có thể xảy ra ở nhiệt độ thấp đến 0oC hoặc thấp hơn, nhưng độ ẩm cần được ưu tiên duy trì trong phạm vi mà nhà sản xuất sơn đã kiến nghị, để đảm bảo lớp phủ không chứa bọt và bị rỗ li ti.
4.3.3. Sơn đóng rắn bằng hơi nước
Màng sơn khô do dung môi bay hơi. Màng sơn được tạo thành bằng phản ứng giữa chất tạo màng với hơi nước trong không khí.
Các loại chất tạo màng điển hình là:
- Polyuretan (1 thành phần).
- Alkyl silicat.
- Etyl silicat (2 thành phần).
- Etyl silicat (1 thành phần).
Thời gian khô phụ thuộc vào nhiều yếu tố như nhiệt độ, độ ấm không khí và chiều dày màng sơn.
Phản ứng đóng rắn có thể xảy ra ở nhiệt độ thấp đến 0oC hoặc thấp hơn, miễn là trong không khí vẫn còn chứa hơi nước. Độ ẩm càng thấp, thì sự đóng rắn càng chậm. Điều quan trọng là những chỉ dẫn của nhà sản xuất liên quan đến các giới hạn về độ ẩm và chiều dày màng sơn khô, màng sơn ướt phải được tuân thủ, nhằm tránh bị bọt, rỗ li ti và bong tách màng sơn.
V. Các hệ sơn theo Tiêu chuẩn quốc gia TCVN 8790:2011
5.1. Phân loại môi trường và bề mặt được sơn
5.1.1. Phân loại môi trường
Theo Tiêu chuẩn quốc gia TCVN 8790:2011, môi trường được phân thành các loại sau:
- C1 – rất thấp
- C2 – thấp
- C3 – trung bình
- C4 – cao
- C5 – I – rất cao (môi trường công nghiệp)
- C5 – M – rất cao (môi trường biển).
Ba loại sau được phân cho môi trường nước và đất:
- lm1 – ngâm trong nước ngọt
- lm2 – ngâm trong nước biển hoặc nước lợ;
- lm3 – chôn trong đất.
5.1.2. Bề mặt được sơn
5.1.2.1. Kết cấu mới
Các hệ sơn được liệt kê trong phụ lục A có liên quan với các loại chuẩn bị bề mặt Sa 2.5 và St2 với bề mặt thép được chuẩn bị tới St 2, gỉ loại C như trong ISO 8501-1 là loại đối chứng. Độ nhám của bề mặt được đánh giá bằng độ cao phổ biến của các đỉnh so với độ sâu phổ biến của các lõm thấp.
Phương pháp phân loại bề mặt thép đã được làm sạch bằng phun được mô tả trong ISO 8503-2.
Các hệ sơn được liệt kê trong phụ lục A là các ví dụ điển hình cho những hệ được sử dụng trong các môi trường ăn mòn theo phân loại trong tiêu chuẩn này. Không cần bảo vệ chống ăn mòn cho các hạng mục trong môi trường ăn mòn loại C1. Nếu việc phủ sơn là cần thiết vì lý do thẩm mỹ thì có thể sử dụng các hệ sơn trong bảng A.2 (loại môi trường ăn mòn C2).
5.1.2.2. Bảo trì
Để bảo trì các bề mặt đã được sơn phủ, điều kiện của lớp phủ đang tồn tại và các bề mặt phải được kiểm tra bằng cách sử dụng phương pháp thích hợp, ví dụ theo tiêu chuẩn ISO 4628, để xác định xem cần sơn lại toàn bộ hay từng phần. Sau đó, phải qui định cách chuẩn bị bề mặt và hệ sơn bảo vệ cần tham vấn kiến nghị của nhà sản xuất sơn. Vùng thử nghiệm có thể được chuẩn bị để kiểm tra theo kiến nghị của nhà sản xuất.
5.2. Dạng sơn lót
Có 2 dạng đó là sơn lót giàu kẽm hay sơn dựa trên các chất màu khác. Với loại sơn lót giàu kẽm, hàm lượng bột màu dạng kẽm tối thiểu trong phần hợp chất không bay hơi phải là 80% theo trọng lượng (m/m), đối với cả hai loại chất tạo màng gốc hữu cơ và vô cơ. Số liệu này là cơ sở cho độ bền (tuổi thọ) của hệ sơn có lớp sơn lót giàu kẽm. Bột kẽm kim loại phải tuân thủ những yêu cầu đã qui định trong ISO 3549.
5.3. Hệ sơn có hàm lượng các chất hữu cơ dễ bay hơi thấp
Những ví dụ liệt kê trong Phụ lục A bao gồm các hệ sơn có hàm lượng VOC thấp được thiết kế để đáp ứng các yêu cầu về mức độ bay hơi thấp của dung môi.
Với từng môi trường ăn mòn, một hoặc hai bảng riêng biệt chỉ ra các loại sơn hay hệ sơn được liệt kê có sẵn trên thị trường là loại sơn gốc nước hay là loại 1 thành phần hoặc 2 thành phần. Một số hệ sơn được liệt kê có thể bao gồm cả sơn có hàm lượng chất rắn cao hay sơn gốc nước dùng làm sơn lót và cả lớp sơn phủ ngoài, hoặc bằng sự kết hợp sơn có hàm lượng chất rắn cao và sơn gốc nước.
5.4. Tuổi thọ
Tuổi thọ của một hệ sơn bảo vệ phụ thuộc vào một số yếu tố, như:
- Loại hệ sơn.
- Thiết kế kết cấu.
- Điều kiện mặt nền trước khi chuẩn bị.
- Mức độ chuẩn bị bề mặt.
- Tiêu chuẩn áp dụng.
- Điều kiện thi công.
- Điều kiện tiếp xúc của sơn sau khi tạo màng.
Điều kiện của hệ sơn được áp dụng có thể được đánh giá theo tiêu chuẩn ISO 4628-1 đến ISO 4628-6.
Trên cơ sở đó, độ bền được đưa ra trong phần này với 3 khoảng:
- Thấp (L): 2 đến 5 năm
- Trung bình (M): 5 đến 15 năm
- Cao (H): trên 15 năm.
VI. Các phương pháp làm sạch bề mặt
- Làm sạch bằng phương pháp thủ công: bao gồm sử dụng bàn chải thép, máy mài hoặc các loại bàn chải khác
- Làm sạch bằng chất mài mòn khô: là phương pháp phổ biến nhất và hiệu quả nhất đối với việc làm sạch bề mặt thép. Phương pháp được thực hiện bằng cách phun chất mài mòn với áp lực cao lên bề mặt thép. Thường dùng cát làm chất mài mòn khô.
- Làm sạch bằng chất mài mòn ướt: phù hợp với bề mặt thép bị nhiễm bẩn do các muối hòa tan. Hiệu quả hơn nếu phương pháp này được thực hiện bằng cách phun nước áp suất thấp sau đó phun khí nén áp suất cao có chứa cát lên bề mặt thép.
- Làm sạch bằng axit là phương pháp chuẩn bị bề mặt bằng cách ngâm nhúng thép trong bồn đựng axit sau đó cọ rửa bằng nước sạch.
6.1. Chuẩn bị thi công sơn
Trước khi thi công sơn phải kiểm tra chất lượng bề mặt thép đã làm sạch và tư vấn giám sát đồng ý mới được tiến hành thi công sơn. Thi công sơn tốt nhất bằng súng phun sơn dưới áp lực của khí nén, áp lực khí cho một đầu súng khoảng 303,98 kPa.
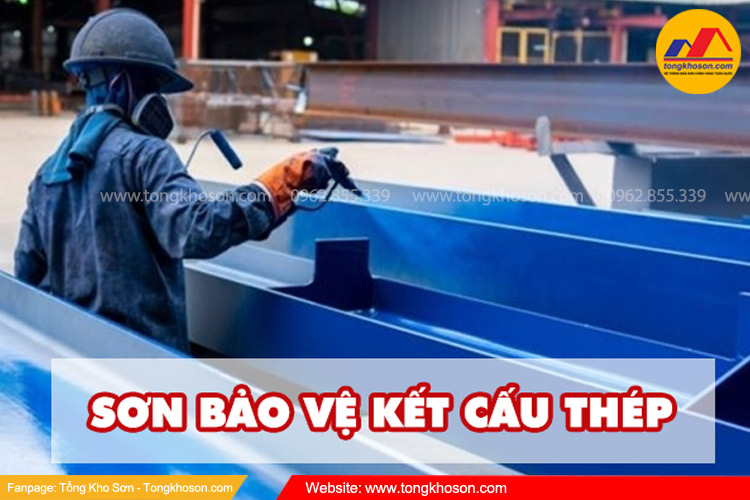
Khi thi công sơn cần tuân thủ các điều kiện sau:
+ Khu vực phun sơn không có bụi bẩn, mặt bằng thoáng khí và cách ly hoàn toàn nguồn lửa.
+ Bề mặt thép đã được làm sạch theo yêu cầu;
+ Thời tiết khô ráo, nhiệt độ ngoài trời không nên quá 35oC, độ ẩm không quá 85%.
+ Không sơn khi thời tiết sắp có mưa hoặc mưa đã hết nhưng không khí còn ẩm ướt.
+ Không sơn khi có gió mạnh.
+ Thiết bị phun sơn cần đạt chỉ tiêu kỹ thuật về độ sạch của khí nén và áp lực khí.
+ Công nhân thi công sơn cần được huấn luyện về nghiệp vụ sơn và quy trình thi công sơn cầu thép.
Các công trình cầu thép xây mới hoặc duy tu bảo dưỡng sơn lại đều phải thực hiện các điều khoản quy định của quy trình thi công sơn.
Sau khi sơn xong toàn bộ số lớp sơn chống gỉ cần nghiệm thu đầy đủ các chỉ tiêu kỹ thuật quy định tại TCVN 8789:2011 (độ bám dính, tổng chiều dày các lớp sơn trên mặt thép), sau đó mới chuyển sang sơn lớp sơn phủ.
Đối với cầu thép làm mới, dầm thép chế sửa được sản xuất ở nhà máy, thì cần sơn đủ số lớp sơn chống gỉ và sơn tiếp từ 1 - 2 lớp sơn trung gian, sơn phủ để đảm bảo chống gỉ cho thép trong suốt thời gian thi công lắp ráp dầm thép.
Khi công trình cầu thép đã lắp xong, sơn nốt 1 - 2 lớp sơn phủ cuối cùng. Trước khi sơn lớp cuối cùng cần bố khuyết đủ số lớp sơn bị xây xát, làm sạch bề mặt khỏi bụi bẩn và hơi nước, tốt nhất là lau lần cuối bằng dung môi pha sơn để tạo độ bám dính giữa lớp sơn cũ và lớp sơn mới.
6.2. Thi công sơn
Các phương pháp thi công sơn: Phương pháp quét, Phương pháp lăn, Phương pháp phun, ... Nếu sử dụng các phương pháp khác ví dụ sơn nóng chảy hoặc băng, dải chống ăn mòn thì phải được thực hiện theo chỉ dẫn của nhà sản xuất.
6.3. Quy trình thi công sơn
6.3.1. Quy trình thi công sơn dung môi và sơn nước
- Việc thi công sơn hệ dung môi và hệ nước có thể thực hiện bằng các phương pháp khác nhau: phương pháp quét, phương pháp lăn, phương pháp phun.
- Cần bố trí các cán bộ có chuyên môn về sơn để theo dõi giám sát chất lượng sơn cho công trình từ khi bắt đầu đến khi kết thúc.
- Khi tiếp nhận sơn cần nhận đồng bộ các loại sơn (sơn lót, sơn phủ…), dung môi kèm theo và các phụ gia khác (nếu có).
- Tất cả các vật liệu sơn trên đều ở trạng thái bao bì nguyên bản, có đủ ký mã hiệu hàng hóa, nhà sản xuất, ngày tháng xuất xưởng và kèm theo các phiếu kiểm tra đạt yêu cầu kỹ thuật quy định tại TCVN 8789:2011, cũng như hướng dẫn của nhà sản xuất sơn.
6.3.2. Các trường hợp được phép dùng chổi quét sơn:
+ Mặt thép bị rỗ, nhiều điểm lồi lõm khác nhau
+ Các vị trí có mối hàn, các góc cạnh của dầm thép
+ Các vùng nối ghép của nhiều bản thép…
+ Khi thi công các loại sơn hệ một cấu tử có độ nhớt vừa phải (như sơn dầu), hoặc các loại sơn hệ hai cấu tử (như sơn epoxy).
Những vị trí như trên phải dùng chổi quét sơn, quét và miết mạnh tay ngay từ lớp sơn chống gỉ đầu tiên lên mặt thép sao cho sơn được lấp kín các khe hở, sau đó mới tiến hành sơn theo thứ tự từng lớp một.
6.3.3.Thi công sơn bằng con lăn
Chỉ sử dụng ở bề mặt bằng phẳng khi đã tiến hành sơn lớp sơn lót trước khi cần sơn thêm nhiều lớp để đạt độ dày cần thiết. Tuyệt đối không thi công sơn bằng con lăn ở những vị trí góc cạnh, những vị trí có tán đinh bulông.
6.3.4. Phương pháp phun
- Cần có biện pháp che chắn thích hợp để tránh phun bụi sơn rộng quá ra xung quanh.
- Độ nhớt của sơn, áp suất phun, loại vòi phun, nhiệt độ của sơn, khoảng cách đến bề mặt cần phủ, góc phun và tốc độ dịch chuyển vòi phun được lựa chọn để đạt được lớp phủ đồng nhất và liên tục, phù hợp với hướng dẫn của nhà sản xuất sơn.
- Phương pháp phun dọc ngang: đầu tiên phun dọc một lần, sau đó lại phun ngang một lần (hoặc ngược lại) làm cho màng sơn bằng phẳng, đẹp.
- Phương pháp phun dọc song song: dòng phun lần sau nằm lên một nửa dòng phun lần trước, phun một lần bằng hai lần, nâng cao hiệu suất lao động (thường dùng cho bề mặt lớn).
- Trước khi thi công, cần phun thử lên tấm thử nhỏ, kiểm tra trạng thái hạt sơn và độ bằng phẳng của màng sơn. Nếu có khuyết tật, cần điều chỉnh áp suất và độ nhớt sơn. Sau khi kiểm tra đạt yêu cầu, mới bắt đầu phun chính thức.
- Trước khi phun mỗi lớp sơn, toàn bộ các lỗ rỗ trên bề mặt phải được quét kỹ bằng chổi để điền đầy sơn vào những vị trí này.
- Mỗi lớp phun không nên quá dày vì khi bề mặt khô nhưng bên trong chưa khô, hơi nước, dung môi còn lại làm giãn màng sơn, tạo nên các lỗ châm kim.
VII. An toàn lao động và bảo vệ môi trường
7.1. Tất cả mọi hoạt động ảnh hưởng tới sức khỏe và sinh mạng con người phải được bảo đảm an toàn tuyệt đối. Nghiêm cấm công tác sơn khi chưa có biện pháp an toàn.
7.2. Khi tiếp xúc với hóa chất gây ăn mòn, bắt buộc phải có găng tay cao su.
7.3. Khi tiếp xúc với hóa chất và vật liệu sơn, cần làm nơi thông thoáng, có khẩu trang. Trường hợp làm lâu dài thì phải thay ca, có biện pháp thông gió khi thi công.
7.4. Khi làm việc liên quan đến sơn nhất thiết phải có kính trắng bảo vệ mắt, có quần áo bảo hộ laođộng.
7.5. Khi sơn bắn vào mắt cần đưa tới bệnh viện trạm xá gần nhất, trường hợp xa bệnh xá phải rửa ngay mắt bằng nước sạch sau đó nhỏ dung dịch nước muối sinh lý (NaCl 9‰) và chuyển đi bệnh viện chuyên ngành.
7.6. Khi sơn rơi vào da phải nhanh chóng lau sạch bằng giẻ khi sơn còn ướt; sau đó rửa sạch bằng xà phòng. Trường hợp để quên hoặc không kịp thời lau có thể làm sạch bằng cách thấm giẻ vào dung môi pha sơn vắt khô lau đến khi hết sơn, sau đó rửa lại bằng xà phòng.
7.7. Khi làm việc với dung môi dễ cháy nổ, cần tuyệt đối đề phòng cháy nổ. Kho chứa sơn và dung môi phải tuyệt đối tránh xa nguồn lửa.
7.8. Nơi để sơn và dung môi phải có các vật liệu thiết bị chữa cháy như cát, xẻng, bình chữa cháy đề phòng hỏa hoạn. Các thùng phải có nắp không để hơi dung môi rò rỉ. Khi có hỏa hoạn cần phải cắt ngay cầu dao điện. Dùng bình chữa cháy, cát dập tắt ngay ngọn lửa không để xảy ra cháy nổ và lây lan sang nơi khác. Báo ngay với cơ quan phòng cháy chữa cháy nếu đám cháy có nguy cơ lan rộng.
7.9. Kiểm tra thiết bị phun cát, bình khử, van an toàn, có khả năng đảm bảo an toàn khi hoạt động. Công việc này phải do cơ quan chuyên ngành kiểm tra và cấp giấy kiểm định. Nghiêm cấm sử dụng máy cũ mà không được sự chấp nhận của cơ quan có trách nhiệm.
7.10. Công việc vận hành máy phun cát phải là người được hướng dẫn tỉ mỉ đã qua tập sự.
7.11. Người sử dụng thiết bị phun cát phải được trang bị thiết bị bảo hộ riêng theo quy định về an toàn lao động như kính, mũ, khẩu trang…
7.12. Khi thi công trên dầm thép cao phải có dây bảo hiểm, lưới đỡ, giàn giáo phải được chuẩn bị chắc chắn đúng như thiết kế. Có lưới dầy chắc và vải bạt PP không cho sơn rơi xuống phương tiện và người qua lại.
7.13. Khi thi công ở những nơi sông nước phải có thuyền và phao cứu sinh đề phòng trường hợp xảy ra tai nạn.
7.14. Khu vực phun cát không được có người qua lại. Trường hợp những nơi có nhiều người qua lại cần tiến hành thi công ở thời điểm vắng người nhất, lựa chiều gió khi thi công, không để trường hợp cát bắn vào người và phương tiện qua lại.
7.15. Khu vực thi công phải có rào chắn, biển báo, đèn tín hiệu theo điều luật an toàn giao thông đường thủy, đường bộ. Rào chắn phải được thiết kế đảm bảo an toàn lao động. Biển báo đèn tín hiệu phải được thiết kế đúng quy định về an toàn giao thông giúp cho mọi người có thể nhận biết từ xa.
7.16. Tất cả cán bộ công nhân viên thi công về sơn phải được huấn luyện về kỹ thuật sơn, có sức khỏe tốt, trong độ tuổi lao động, đặc biệt không dị ứng khi tiếp xúc với sơn.
7.17. Tất cả mọi hoạt động trong thi công không được ảnh hưởng xấu cho môi trường khu vực. Khi thi công xong các loại phế thải phải được gom lại để xử lý theo quy định. Trong quá trình thi công, không được đổ sơn thừa, dung môi, giẻ lau xuống sông, hồ… gây ô nhiễm nguồn nước.
Bài viết liên quan


